En la industria, la elección de sistemas de bombeo adecuados es clave para optimizar procesos, reducir costos y garantizar un rendimiento eficaz en diferentes aplicaciones. Las bombas lobulares han ganado popularidad debido a su versatilidad, durabilidad y eficiencia en el manejo de líquidos y materiales viscosos. En Protech Continental, con más de 25 años de experiencia, nos especializamos en ofrecer soluciones de bombeo adaptadas a cada cliente.
Aspectos clave de las bombas lobulares
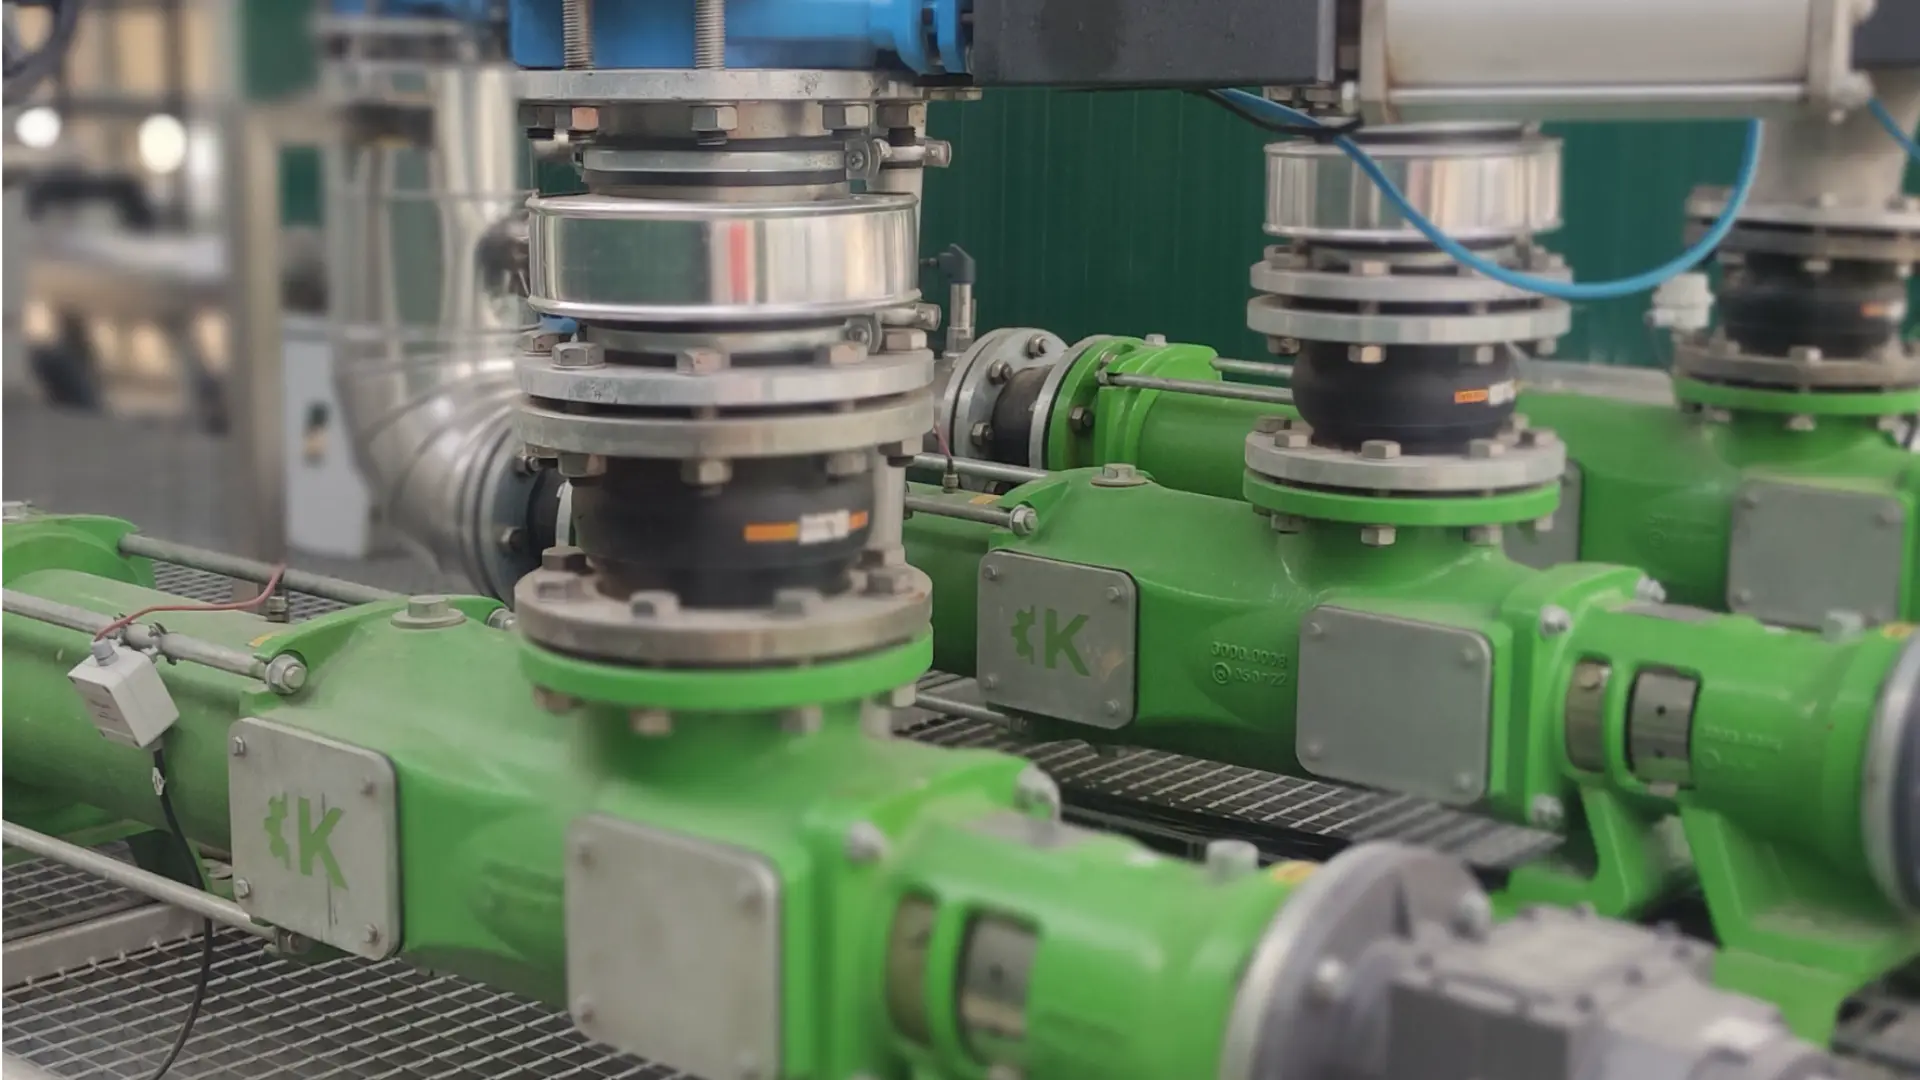
Bomba de desplazamiento positivo que utiliza rotores en forma de lóbulos para mover fluidos de manera constante y controlada. Cada rotor gira sin tocar al otro, y este diseño especial minimiza el desgaste y permite manejar líquidos de diferentes viscosidades, incluyendo aquellos que contienen partículas o son sensibles a la emulsificación.
Las bombas lobulares son capaces de mantener un flujo constante sin necesidad de altas velocidades, lo cual reduce el riesgo de dañar el fluido o generar excesivo calor. Esta característica las convierte en una solución eficaz en sectores que requieren un transporte seguro y uniforme de productos sensibles o con alta viscosidad.
- Resistencia y durabilidad: Al no haber contacto directo entre los lóbulos, se reduce significativamente el desgaste de la bomba, lo cual prolonga su vida útil y disminuye la frecuencia de mantenimiento.
- Versatilidad en el manejo de fluidos: Son capaces de manejar desde líquidos viscosos hasta sustancias con partículas sólidas sin comprometer el rendimiento.
- Reducción de la emulsificación: A diferencia de otros tipos de bombas, las bombas lobulares no mezclan excesivamente los fluidos.
Áreas de uso
Gracias a sus beneficios y adaptabilidad, las bombas lobulares tienen múltiples aplicaciones en el sector industrial.
- Industria alimentaria y bebidas: En el procesamiento de alimentos y bebidas, se utilizan para transportar líquidos sensibles como salsas, mermeladas, y bebidas viscosas sin alterar su composición. La baja emulsificación es esencial para preservar la calidad de los productos.
- Sector químico y farmacéutico: En el manejo de productos químicos y farmacéuticos, este equipo permite un transporte seguro y constante de sustancias viscosas o sensibles, minimizando el riesgo de contaminación y protegiendo la integridad del producto.
Comparación con otros equipos de bombeo industrial
Existen diferentes tipos de bombas en el mercado para aplicaciones industriales. A diferencia de las bombas centrífugas, las bombas lobulares son más adecuadas para manejar líquidos de alta viscosidad y sensibles a la emulsificación. Asimismo, frente a las bombas de diafragma o de pistón, estas presentan una estructura que permite un mantenimiento más sencillo y menor desgaste de los componentes, lo cual repercute directamente en el costo operativo a largo plazo.
Gracias a su diseño sin contacto entre los lóbulos, el desgaste de los componentes es menor, y la necesidad de reemplazo de piezas es reducida. En Protech Continental, no solo proporcionamos equipos de alta calidad, sino que también ofrecemos un servicio de postventa completo, con piezas de repuesto y asesoramiento personalizado para que cada cliente pueda maximizar el rendimiento de sus bombas.
Descubre cómo las bombas lobulares pueden aportar eficiencia y durabilidad a tus operaciones industriales y contacta con nosotros para obtener más información.